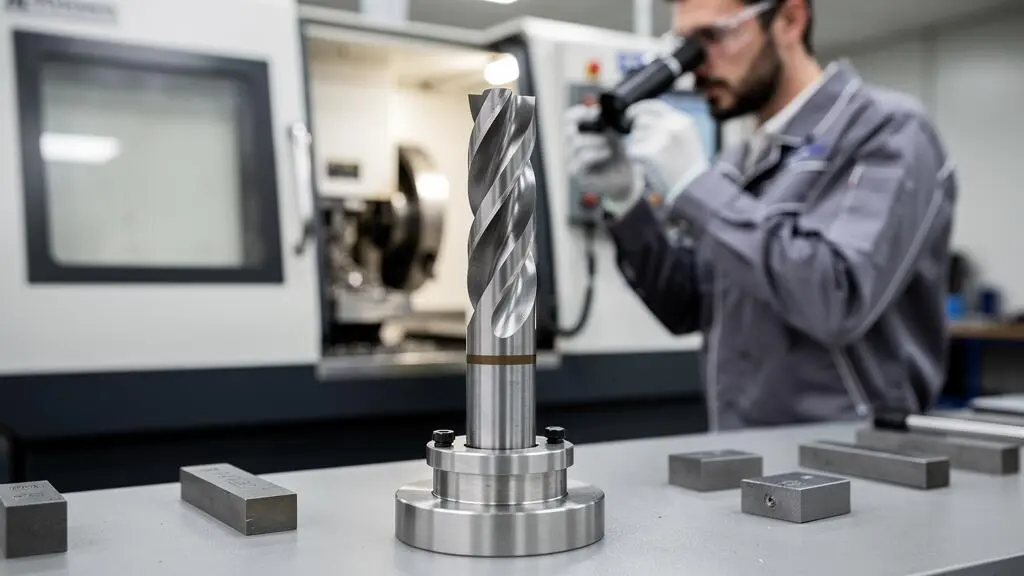
Lorsqu’une fraise carbure revêtue est réaffûtée, le revêtement disparaît sur les surfaces effectivement rectifiées. La meule enlève une fine quantité de matière pour restaurer la géométrie de coupe et retire, avec elle, le dépôt présent sur ces zones. En revanche, le revêtement peut rester intact sur les parties non reprises.
Une fraise réaffûtée ne retrouve donc pas automatiquement toutes les caractéristiques de son état initial. Selon son usure, son application et les exigences de production, elle peut être réutilisée sans nouveau dépôt, recevoir un nouveau revêtement ou être remplacée. Comprendre ces possibilités permet de prendre une décision adaptée aux contraintes de l’atelier.
Pourquoi le revêtement disparaît-il sur les zones réaffûtées ?
Une fraise carbure revêtue associe trois éléments complémentaires : un substrat en carbure qui constitue le corps de l’outil, une géométrie définissant la formation et l’évacuation du copeau, et un revêtement de surface destiné à améliorer son comportement dans certaines conditions de coupe.
Le dépôt, souvent obtenu par un procédé de dépôt physique en phase vapeur (PVD), constitue une couche superficielle. Selon sa composition et l’application, il contribue notamment à limiter certains phénomènes d’usure, à maîtriser le frottement ou à mieux supporter les sollicitations thermiques. Il ne remplace toutefois ni la résistance du substrat ni la qualité de l’arête.
Le réaffûtage consiste à retirer une quantité contrôlée de matière sur les faces à reprendre : dépouilles, faces de coupe ou autres surfaces déterminées par la géométrie de l’outil. Le dépôt présent sur ces surfaces est enlevé avec le matériau rectifié. Il ne se reforme pas lorsque la meule quitte la pièce.
Il faut distinguer cette disparition locale d’un décapage intégral. Si certaines faces n’ont pas été rectifiées, leur dépôt peut rester présent. La répartition finale du revêtement dépend donc du type de fraise et des opérations effectuées.
Le problème de la disparition du dépôt au réaffûtage est notamment évoqué dans une documentation de Techniques de l’Ingénieur consacrée à l’évolution des outils de coupe. Le passage accessible concerne les outils en acier rapide ; pour une fraise carbure, il faut donc raisonner à partir des surfaces réellement rectifiées, sans supposer que tout le dépôt a disparu.
Que risque-t-on à réutiliser une fraise sans nouveau revêtement ?
Une fraise dont les arêtes ont été correctement reprises peut retrouver une géométrie fonctionnelle. Cela ne signifie pas que sa surface présente exactement les mêmes caractéristiques qu’avant l’intervention.
Sur les zones désormais dépourvues de revêtement, le carbure entre directement en interaction avec la matière usinée et les copeaux. Selon les conditions de coupe, cette différence peut modifier le frottement, l’évolution de l’usure ou le comportement thermique de l’arête.
Les conséquences ne sont pas identiques dans tous les ateliers. Elles dépendent notamment de la matière usinée, de la vitesse de coupe, de l’avance, de la lubrification et de la géométrie résiduelle. Une opération modérée et une production intensive sur une matière difficile à usiner ne sollicitent pas l’outil de la même manière.
Il serait donc excessif d’affirmer qu’une fraise réaffûtée sans nouveau dépôt devient inutilisable. L’inverse serait également imprudent : la restauration du tranchant ne garantit pas la durée de service observée avec l’outil initialement revêtu.
À distinguer : une arête correctement réaffûtée peut retrouver une géométrie de coupe adaptée, sans retrouver automatiquement la protection du dépôt initial. Ces deux caractéristiques doivent être évaluées séparément.
Réaffûtage seul, nouveau revêtement ou remplacement : que choisir ?
Lorsqu’une fraise carbure revêtue doit être remise en état, restaurer ses arêtes ne suffit pas toujours : il faut aussi examiner les surfaces privées de leur dépôt et décider si un nouveau traitement est pertinent. Outils Coupants de Normandie décrit cette démarche d’affûtage industriel et précision, depuis l’examen de l’outil et la reprise géométrique jusqu’au revêtement et au contrôle final. Ces étapes permettent de distinguer les opérations à vérifier avant la remise en service.
Trois options doivent être considérées selon l’état de la fraise et son utilisation future. Le réaffûtage seul peut convenir lorsque la géométrie reste récupérable et que l’usinage prévu n’exige pas nécessairement de renouveler la protection des surfaces reprises. Le réaffûtage suivi d’un nouveau revêtement est à examiner lorsque la fraise demeure mécaniquement reconditionnable et qu’une protection de surface supplémentaire présente un intérêt pour l’application, sous réserve de la compatibilité du traitement. Enfin, le remplacement devient nécessaire ou préférable lorsque les dommages, les dimensions restantes ou la géométrie ne permettent plus une reprise adaptée, ou lorsque le coût complet du reconditionnement n’est pas justifié. Aucun de ces choix ne garantit à lui seul une durée de service équivalente à celle d’un outil neuf.
| Option | État géométrique | Revêtement | Point de vigilance |
|---|---|---|---|
| Réaffûtage seul | Géométrie reprise si faisable | Retiré sur les zones rectifiées | Vérifier l’adéquation à l’usinage prévu |
| Réaffûtage puis nouveau dépôt | Géométrie reprise et contrôlée | Nouveau traitement sur les surfaces préparées | Vérifier la compatibilité et les contrôles du dépôt |
| Remplacement | Géométrie de l’outil de remplacement | Selon la référence choisie | Comparer spécifications, disponibilité et coût global |
Lorsqu’un nouveau dépôt est retenu, il faut notamment vérifier la compatibilité du traitement avec le substrat, la préparation des surfaces et la géométrie finale. Un éventuel décapage préalable est une décision technique distincte : il ne doit pas être considéré comme systématique.
- Examiner les arêtes, les dommages et les dimensions résiduelles.
- Décider de la faisabilité et des surfaces à reprendre.
- Rectifier la géométrie utile en respectant les tolérances.
- Préparer les surfaces et déterminer les traitements préalables nécessaires.
- Appliquer un nouveau dépôt compatible si cette solution est retenue.
- Contrôler l’outil avant sa remise en service.
Quels critères rendent le reconditionnement réellement pertinent ?
Pour passer du choix théorique à la décision de reconditionnement, il faut examiner les dommages et les dimensions de la fraise. Un nouveau revêtement ne répare pas une fissure, une casse compromettant l’outil ou une perte de matière empêchant de respecter les dimensions nécessaires. La faisabilité de la reprise doit donc être établie avant de retenir un traitement de surface.
Un premier examen peut repérer les éclats visibles et une usure irrégulière. Les dimensions et la géométrie doivent ensuite être vérifiées avec les moyens de mesure appropriés. La faisabilité dépend aussi de l’utilisation future : une fraise destinée à une opération de finition exigeante ne sera pas nécessairement évaluée comme un outil employé pour une opération moins sensible aux dimensions.
- Absence de fissure ou de casse compromettant l’outil.
- Possibilité de reprendre les arêtes sans perdre la géométrie fonctionnelle.
- Diamètre et longueur utile compatibles avec l’opération prévue.
- Identification de la matière à usiner et des conditions de coupe.
- Compatibilité du nouveau revêtement si un dépôt est envisagé.
- Coût complet et disponibilité comparés à un remplacement.
La décision économique mérite également une comparaison complète. Le prix du réaffûtage seul ne suffit pas : il faut considérer les opérations de préparation, l’éventuel nouveau dépôt, les contrôles, le délai de disponibilité et la durée de service réellement obtenue.
Pour une production répétitive, le retour d’expérience de l’atelier devient particulièrement utile. Il permet d’examiner si les fraises reconditionnées restent adaptées aux opérations prévues, sans supposer qu’un nombre fixe de réaffûtages conviendrait à toutes les références.
Comment contrôler une fraise réaffûtée avant sa remise en production ?
Pour évaluer le comportement d’un outil après intervention, il faut distinguer observation et mesure. Le support pédagogique de l’INSA Lyon consacré à la mesure de l’usure des outils associe observation sous grossissement, relevés d’usure et paramètres de coupe. Ce protocole concerne une plaquette non revêtue en tournage, mais il illustre l’intérêt de conditions d’essai maîtrisées.
Le premier contrôle porte sur l’état visible des arêtes : éclats, irrégularités, traces de rectification ou défauts susceptibles de perturber la coupe. Une loupe ou un instrument optique facilite l’observation, mais l’aspect d’une surface ne prouve ni l’épaisseur ni l’adhérence d’un éventuel nouveau dépôt.
Le contrôle dimensionnel vérifie ensuite les caractéristiques nécessaires à l’opération : diamètre utile, longueur, géométrie des arêtes et autres tolérances applicables à la référence. Une modification des dimensions peut également imposer d’adapter les corrections d’outil dans la machine CNC.
Si un nouveau revêtement a été appliqué, l’identification du traitement et les contrôles réalisés doivent pouvoir être distingués du seul examen visuel. Pour les applications exigeantes, il est pertinent de convenir des caractéristiques à vérifier avant l’intervention.
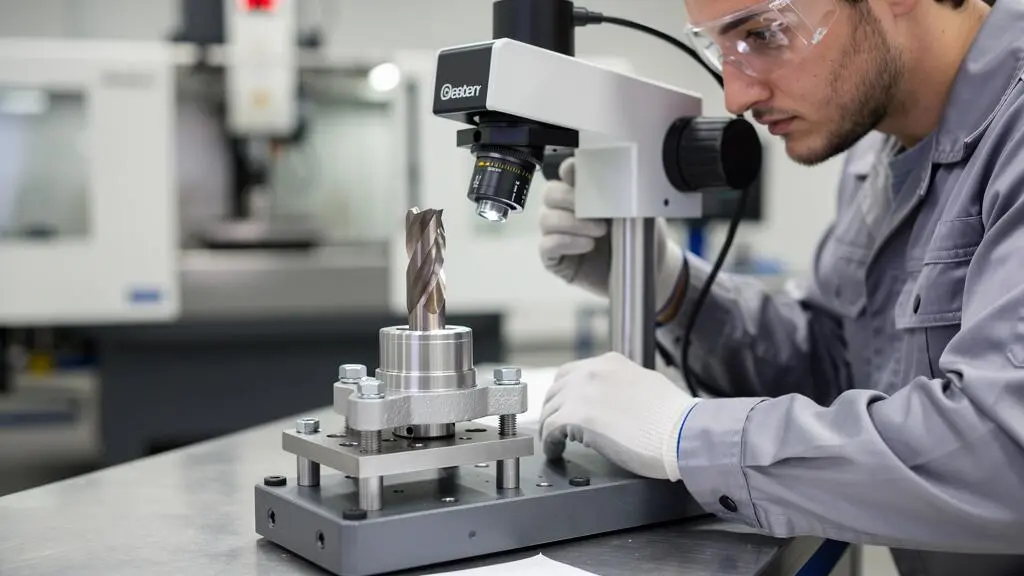
Un essai de coupe représentatif peut compléter ces vérifications. Pour interpréter son résultat, il convient de maîtriser autant que possible la matière usinée, la vitesse de coupe, l’avance, la profondeur de passe et les conditions de lubrification. Modifier plusieurs paramètres simultanément rend la comparaison plus difficile.
La réception d’une fraise reconditionnée doit s’appuyer sur ses dimensions contrôlées, les informations relatives au traitement et, si nécessaire, un essai représentatif. Cette distinction entre caractéristiques annoncées et preuves observables rejoint la démarche consistant à auditer la qualité industrielle au-delà de la seule fiche technique.
Ce qu’il faut retenir avant de remettre la fraise en service
Le réaffûtage d’une fraise carbure revêtue retire le dépôt là où la matière est rectifiée, sans nécessairement supprimer celui des surfaces intactes. Une nouvelle couche protectrice exige une opération de traitement distincte, dont la faisabilité et l’intérêt doivent être évalués.
Le bon choix ne repose donc pas uniquement sur l’état apparent du tranchant : il associe l’intégrité de l’outil, les dimensions restantes, les exigences d’usinage et les contrôles de remise en service. C’est cette vérification d’ensemble qui permet de décider entre réaffûtage seul, nouveau revêtement et remplacement.